Eine Druckmaschine für Plastikbecher sollte nach dem Becher und dem Produktionsauftrag ausgewählt werden, nicht nach der in einer Broschüre angegebenen Höchstgeschwindigkeit. Auftragsgröße, Häufigkeit der Druckvorlagen, Becherharz, Transparenz, Konizität, Wandsteifigkeit, Druckdeckung, Bedarf an weißer-Tinte und Lademethode können allesamt Einfluss darauf haben, welcher Prozess wirtschaftlich und technisch sinnvoll ist.
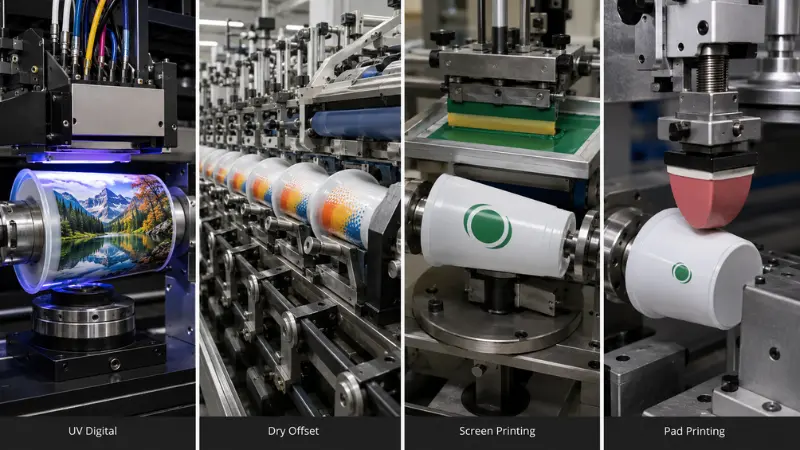
Für Vollfarbgrafiken, häufige Änderungen der Druckvorlagen, Muster, personalisierte Tassen und gemischte kurze{{1}bis-Aufträge ist der direkte UV-Digitaldruck oft das erste zu bewertende Verfahren. Sehr lange Wiederholungsauflagen mit stabilen Druckvorlagen können den Trockenoffsetdruck begünstigen. Der Siebdruck bleibt für wiederholte Sonderfarbenarbeiten praktisch, während der Tampondruck besser für kleine Logos oder begrenzte Druckbereiche geeignet ist. Käufer, die Direkt-zu-Geräte bewerten, können mit dem beginnenzylindrische UV-Druckerreiheund testen Sie dann den tatsächlichen Becher, bevor Sie eine maschinelle Entscheidung treffen.
Die nicht-verhandelbare Regel ist einfach:Eine Maschine, die Tinte auf einen Becher auftragen kann, hat nicht automatisch nachgewiesen, dass der Druck die Anforderungen an Haftung, Aussehen, Haltbarkeit und Produktionsleistung erfüllt. Verwenden Sie Becher des vorgesehenen Lieferanten und möglichst mehrere Produktionschargen.
Kurze Zusammenfassung der Auswahl eines Plastikbecherdruckers
| Druckmethode | Typische Joblogik | Platte oder Sieb erforderlich | Grafikwechsel | Volle Farbe und Farbverläufe | Weiße Tinte | Überlegungen zum Taper | Typische Anwendung |
|---|---|---|---|---|---|---|---|
| UV-Digital-Zylinderdruck | Gemischte Aufträge, wechselnde Motive, variable Auflagen | Keine physische Druckplatte | Normalerweise datei- und setupgesteuert | Starke Passform | Verfügbar für geeignete Tintenkonfigurationen | Maschine, Software, Druckspalt und Vorrichtung müssen den Becher unterstützen | Vollfarbige Tassen mit Logo, Muster, mehrere SKUs, Personalisierung |
| Trockener-Offsetdruck | Konsistent hohe-Wiederholungsproduktion | Ja | Platten-, Farb- und Registrierungseinrichtung | Leistungsfähig, aber Prozess und Farbeinstellung unterscheiden sich vom digitalen Tintenstrahl | Hängt von der Druckmaschine und dem Tintenprozess ab | Die Bechergeometrie muss zur Presse und zum Werkzeug passen | Große Nachbestellungen mit stabiler Druckvorlage |
| Siebdruck | Wiederholen Sie Aufträge mit begrenzten Sonderfarben | Bildschirm erforderlich | Möglicherweise sind neue Bildschirme und eine Registrierung erforderlich | Nicht die erste Wahl für fotografische Farbverläufe | Prozess-spezifisch | Erfordert einen geeigneten Drehregler und Bildschirmaufbau | Solide Logos und sich wiederholende dekorative Grafiken |
| Tampondruck | Kleine lokalisierte Druckbereiche | Platte und Unterlage erforderlich | Werkzeug- und Plattenwechsel | Begrenzt im Vergleich zum digitalen Full-Wrap-Druck | Prozess-spezifisch | Das flexible Polster kann einige gekrümmte Bereiche erreichen | Kleine Logos, Marken, Symbole, eingeschränkte Druckbereiche |
| Transfer- oder Abziehverfahren | Speziell vorbereitete dekorative Arbeitsabläufe | Möglicherweise sind ein Träger, eine Folie, ein Aufkleber oder ein Transfersystem erforderlich | Die Druckvorlage wird im Transferworkflow vorbereitet | Hängt von der Übertragungstechnologie ab | Hängt vom Bildaufbau ab | Hängt von der Becherbeschichtung, Geometrie, Hitze und Druckgrenzen ab | Beschichtete oder speziell-vorbereitete Produkte |
- Wählen Sie zuerst UV-DigitalWenn sich das Bildmaterial häufig ändert, Vollfarbbilder oder Farbverläufe erforderlich sind, transparente oder dunkle Tassen eine kontrollierte weiße Schicht benötigen, die Bestellgrößen variieren oder die Personalisierung Teil des Geschäftsmodells ist.
- Erwägen Sie den TrockenoffsetWenn die Druckvorlage stabil bleibt, die Volumina konstant hoch sind und die Einrichtungskosten auf lange Wiederholungsläufe verteilt werden können.Denken Sie über Siebdruck nachfür wiederkehrende Sonderfarbdesigns, die eine Bildschirmvorbereitung rechtfertigen.Erwägen Sie den Tampondruckwenn der Druckbereich klein ist und eine vollständige Umhüllung nicht erforderlich ist.
Was ist eine Plastikbecher-Druckmaschine?
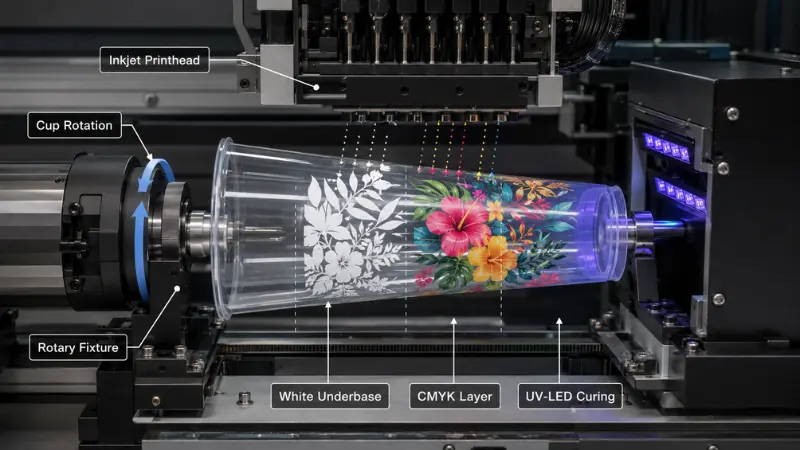
Der Begriff beschreibt Geräte, die Logos, dekorative Grafiken, Produktinformationen oder Werbegrafiken auf die Außenfläche eines Plastikbechers aufbringen. Das Bild kann direkt auf den Becher gedruckt oder durch eine Platte, ein Tuch, ein Sieb, ein Silikonkissen, eine Folie oder einen anderen Träger übertragen werden.
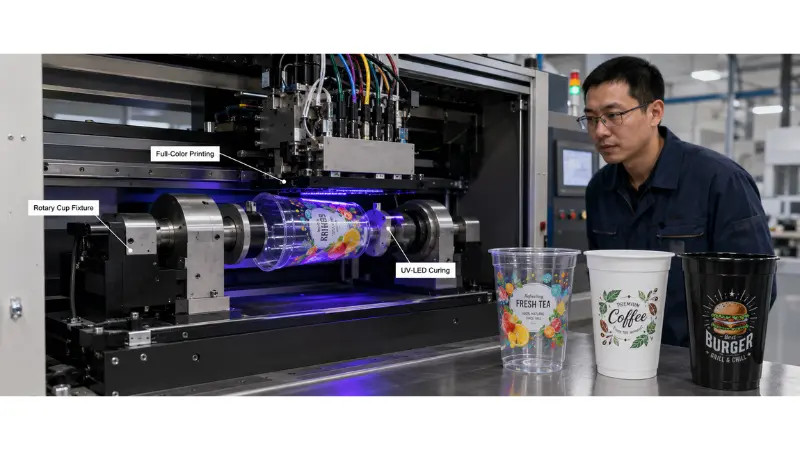
Bei einem Direkt-zu-UV-System wird der Becher gehalten und gedreht, während Tintenstrahldruckköpfe kontrollierte Tröpfchen abgeben. Die UV-LED-Härtung verfestigt dann die Tintenschicht als Teil der Drucksequenz. Ein Zweck-gebautUV-BecherdruckmaschineDie Rotation des Bechers, die Bewegung des Druckkopfes, die Bilddaten, die Tintenfolge und die Aushärtung müssen koordiniert werden. Bei konischen Produkten sind Bildkompensation und Druckspaltkontrolle besonders wichtig.
Herkömmliche Becherdrucksysteme verwenden physische Platten oder Siebe. Sobald ein langer Wiederholungsauftrag vorbereitet ist, können diese Prozesse äußerst produktiv sein. Ihr wirtschaftlicher Nachteil zeigt sich, wenn sich die Druckvorlage häufig ändert, da Druckvorstufenarbeiten, Registrierung, Werkzeugausstattung und Reinigung Zeit in Anspruch nehmen, bevor der nächste verkaufsfähige Becher produziert wird.
Welches Druckverfahren für Plastikbecher sollten Sie wählen?
UV-Digital-Zylinderdruck
Der digitale UV-Druck ist dann am wertvollsten, wenn Flexibilität einen messbaren Produktionswert hat. Eine Fabrik, die in einer Woche 20 Becherdesigns produziert, hat ein anderes Problem als eine Fabrik, die mehrere Monate lang ein Design produziert. Durch den Wegfall einer physischen Platte entfällt zwar nicht die Einrichtung, aber die Einrichtung wird von einem Plattenherstellungsproblem zu einem Datei-, Vorrichtungs-, Vorbehandlungs-, Druckmodus- und Farbsteuerungsproblem.
CMYK kann Vollfarbgrafiken und Farbverläufe reproduzieren. Weiße Tinte kann als Untergrund unter der Farbe, als selektives Weiß oder als separates Designelement verwendet werden. Lack kann für Glanzkontraste oder ausgewählte dekorative Effekte verwendet werden, wenn der Drucker und das Tintensystem die erforderliche Reihenfolge unterstützen. Käufer, die Geräte vergleichen, sollten die Direkt-zu-Architektur, die Drehsteuerung, die unterstützte Farbsequenz, das Vorrichtungsdesign und den Anwendungstest-Workflow als ein einziges Produktionssystem prüfen.
Der Hauptfehler besteht darin, davon auszugehen, dass digital jeder Auftrag automatisch wirtschaftlich sei. Ein Design mit starker Weißdeckung, Farbe und Lack erfordert möglicherweise mehr Druckdurchgänge oder einen langsameren Qualitätsmodus als ein CMYK-Design mit geringer-Deckung. Beladung, Vorbehandlung, Becherausrichtung, Düsenprüfungen und Umstellungen wirken sich weiterhin auf die Nettoleistung aus.
Trockener-Offsetdruck
Der Trockenoffset basiert auf einer anderen Produktionslogik. Das Kunstwerk wird durch Platten vorbereitet und das Bild wird durch eine Zwischendecke übertragen, bevor es in die Tasse gelangt. Sobald die Presse eingestellt ist, können lange Wiederholungsläufe die Tellervorbereitung und -einrichtung auf eine große Anzahl von Tassen verteilen.
Für Käufer sind die wichtigen Fragen nicht nur „Ist der Ausgleich schneller?“ oder „Ist digital flexibler?“ Die bessere Frage ist, wie viele verkaufsfähige Tassen eines Designs produziert werden, bevor sich das Design ändert. In den Vergleich gehören die Mehrfarbenregistrierung, der Platten- und Gummituchzustand, der Rüstabfall, die Farbanpassung und die Umrüstzeit. Es gibt keine universelle Bestellmenge, bei der Trockenoffset günstiger wird, da Arbeitsaufwand, Geräteauslastung, Farbdeckung, Ausschuss und örtliche Betriebskosten je nach Fabrik variieren.
Siebdruck
Der Siebdruck bleibt nützlich, wenn Designs eine kleine Anzahl von Volltonfarben verwenden und diese regelmäßig wiederholen. Es kann eine starke Spot-{1}}Farbabdeckung bieten, aber jede Farbe erfordert möglicherweise ein eigenes Raster und eine genaue Registrierung. Wenn ein Kunde wiederholt ein ein-{3}} oder zwei-farbiges Logo bestellt, kann eine Bildschirmvorbereitung gerechtfertigt sein. Wenn jede Bestellung unterschiedliche Fotovorlagen enthält, verliert derselbe Arbeitsablauf an Attraktivität.
Tampondruck
Beim Tampondruck wird ein flexibles Silikonkissen verwendet, um ein Bild von einer geätzten Platte auf das Objekt zu übertragen. Sein Vorteil ist der Zugang zu kleinen oder eingeschränkten Druckzonen, einschließlich einiger gekrümmter oder unregelmäßiger Bereiche. Es wird normalerweise nicht für lange, optisch nahtlose, vollständig umschlossene Cup-Grafiken ausgewählt.
Übertragungs- und Aufklebermethoden
Die Übertragung ist kein einzelner Prozess. Bei der Wärmeübertragung, dem Aufbringen von Aufklebern, der Schrumpfdekoration, der In-{1}}Mold-Etikettierung und der Sublimation auf einem zweck-beschichteten Produkt kommen unterschiedliche Materialien und Prozessbedingungen zum Einsatz. Es ist nicht davon auszugehen, dass ein normaler PP- oder PET-Becher ein Sublimations- oder Wärmeübertragungsbild akzeptiert. Becherbeschichtung, Klebstoff, Trägerfolie, Temperaturtoleranz, Druck und Endverwendungsanforderungen müssen mit dem gewählten Transferverfahren übereinstimmen.
Kann Ihr Plastikbecher zuverlässig bedruckt werden?
Die Materialidentifizierung ist der Beginn des Tests, nicht die endgültige Antwort. Zwei PP-Becher können sich aufgrund von Zusatzstoffen, recyceltem Inhalt, Formtrennrückständen, Gleitmitteln, antistatischen Zusätzen, Beschichtungen, Lagerungsverunreinigungen oder Prozessänderungen beim Lieferanten unterschiedlich verhalten.

| Material oder Zustand des Bechers | Was Sie zuerst überprüfen sollten | Typisches Testproblem | Praktischer Einstiegsansatz |
|---|---|---|---|
| PP | Oberflächenzustand, Verschmutzung, Lieferant und Charge | Die Benetzung und Haftung der Tinte kann schwierig sein | Reinigen Sie den Becher, drucken Sie eine unbehandelte Kontrolle und vergleichen Sie dann geeignete Vorbehandlungswege unter den gleichen Druck- und Aushärtungsbedingungen |
| HAUSTIER | Oberflächenbeschichtung, Verschmutzung, Transparenz, Steifigkeit | Die Haftung kann je nach Formulierung und Oberflächenbeschaffenheit variieren | Verwenden Sie die Reinigung als Grundlage und fügen Sie die Behandlung nur dann hinzu, wenn der kontrollierte Haftungstest zeigt, dass sie erforderlich ist |
| PS | Kompatibilität von Tinte und Reinigungschemikalien | Oberflächenschäden oder schlechte Haltbarkeit | Testen Sie den tatsächlichen Becher mit der vorgesehenen Reinigungs-, Tinten- und Aushärtungssequenz |
| PLA oder hitzeempfindlicher-Becher | Wandsteifigkeit und thermische Reaktion | Verformung während der Behandlung oder Aushärtung | Bewerten Sie das gesamte Prozessfenster, einschließlich der Behandlungsexposition und der UV{0}}-Härtungsbedingungen |
| Recycelter oder gemischter Kunststoff | Chargenkonsistenz und Oberflächenvariation | Eine genehmigte Charge stellt möglicherweise keine spätere Lieferung dar | Testen Sie repräsentative Produktionschargen erneut und erfassen Sie Lieferanten- oder Chargeninformationen |
| Transparenter Becher | Erforderliche Deckkraft und transparente Designbereiche | CMYK kann ohne eine weiße Schicht schwach aussehen | Erstellen Sie im Grafikplan separate Farb-, Weiß- und transparente Bereiche |
| Dünnwandiger Becher | Rundheit, Wandflex, Randfestigkeit | Ovalisierung, Schlupf, Unrundheit oder Verformung | Bewerten Sie den Dorn, die Vakuumvorrichtung oder die interne Stütze zusammen mit dem Drucker |
Transparente Becher benötigen einen Schichtplan für Tinte-
Ein transparenter Becher erfordert nicht immer eine vollständige weiße Flut. Die richtige weiße Schicht hängt vom visuellen Ziel ab. Eine vollständig weiße Unterlage kann die Deckkraft hinter der Farbe erhöhen. Durch selektives Weiß können transparente Fenster erhalten bleiben. Ein Design, das durchscheinend aussehen soll, kann in bestimmten Bereichen wenig oder gar kein Weiß verwenden.

ÜberprüfungDruckmuster für transparente Plastikbecherkann helfen, den Unterschied zwischen undurchsichtigen und bewusst transparenten Gestaltungsbereichen zu verdeutlichen. In der Produktion sollte die Datei nach Bedarf Farb-, weiße Untergrund-, selektive Weiß-, Lack- und Nichtdruckzonen trennen.
Weiße Tinte stellt außerdem ein Wartungsproblem dar, das nicht als kosmetisches Detail behandelt werden sollte. Pigmentverhalten, Zirkulation, Bewegung, Düsenzustand und das Tintenabgabesystem beeinflussen die Konsistenz. Ein schwacher oder schlecht gepflegter Weißkanal kann zu einer ungleichmäßigen Untergrundabdeckung führen, selbst wenn das CMYK-Bild normal aussieht. Die Anleitung der Website zuProbleme mit Partikeln und Zirkulation der weißen -Tinte des UV-Druckersist bei der Bewertung des Wartungsbedarfs relevant.
Konizität, Druckspalt und Topfrundlauf sind miteinander verknüpft

Ein Becher, der auf einem Produktfoto zylindrisch aussieht, weist möglicherweise eine ausreichende Verjüngung auf, um den Abstand zwischen der Oberfläche und dem Druckkopf zu verändern. Tintenstrahltröpfchen wandern durch einen physischen Spalt, bevor sie den Becher erreichen. Wenn sich die Becheroberfläche von der vorgesehenen Position entfernt, kann sich die Tröpfchenposition verschieben und die Kanten können ihre Definition verlieren. Lässt die Drehvorrichtung zusätzlich zu, dass der Becher wackelt, ändert sich der Fehler bei jeder Umdrehung.
Aus diesem Grund ist die Kegelkompensation nicht nur ein Software-Kontrollkästchen. Der Drucker, die Bildkompensation, die Vorrichtung, die Rotationsgenauigkeit, die Druckspaltstrategie, der Randabstand und der Basisabstand müssen als ein System funktionieren. ABeispiel für den Druck eines konischen Bechersist für den Käufer eines konischen Bechers ein aussagekräftigerer Beweis als die Demonstration einer geraden Metallflasche.
Ist beim Bedrucken von Plastikbechern eine Vorbehandlung erforderlich?

Manchmal reicht Reinigung aus. Manchmal sind Korona, atmosphärisches Plasma, Flammbehandlung, Grundierung oder ein kombinierter Prozess erforderlich. Die richtige Antwort sollte sich aus einem kontrollierten Vergleich ergeben und nicht allein aus dem Namen des Harzes.
Eine praktische Validierungssequenz vor der Behandlung ist:
-
Stabilisieren Sie den Tassenzustand
- Verwenden Sie Becher eines bekannten Lieferanten und einer bekannten Produktionscharge. Notieren Sie die Lagerbedingungen und entfernen Sie sichtbaren Staub oder Kondenswasser.
-
Verwenden Sie eine definierte Reinigungsmethode
- Das Reinigungsmaterial muss mit dem Kunststoff verträglich sein und darf keine Rückstände hinterlassen.
-
Behalten Sie eine unbehandelte Kontrolle bei
- Behandeln Sie nicht jeden Testbecher. Anhand der unbehandelten Probe lässt sich erkennen, ob die Behandlung tatsächlich zu einer Verbesserung geführt hat.
-
Vergleichen Sie jeweils eine Behandlungsvariable
- Behalten Sie beim Vergleich der Behandlungswege unveränderte Bildvorlage, Tinte, Druckmodus, Aushärtung, Vorrichtung und Testmethode bei.
-
Kontrollieren Sie die Behandlungszeit-bis-
- Gehen Sie nicht davon aus, dass sich eine behandelte Tasse nach einer unbestimmten Lagerzeit genauso verhält. Notieren Sie, wie lange die Tasse wartet, bevor sie gedruckt wird.
-
Tragen Sie den Primer gleichmäßig auf, wenn Primer verwendet wird
- Eine ungleichmäßige Beschichtungsdicke kann zu lokalen Unterschieden in der Benetzung, im Aussehen und in der Haftung führen.
-
Test nach einer definierten Konditionierungsdauer
- Ein frisch ausgehärtetes Bild kann eine visuelle Prüfung bestehen, aber später durch Reiben, Auspressen, Feuchtigkeitseinwirkung oder Lagerung versagen.
-
Wiederholen Sie den Gewinnvorgang bei einer anderen Charge
- Das Ziel ist ein wiederholbares Prozessfenster, nicht eine perfekte Probe.
Für Zylinderanwendungen ist die Diskussion vonVerbesserung der Haftung des UV-Zylinderdrucksist eine nützliche verwandte Referenz. Die Behandlung sollte dennoch für die vorgesehene Kombination aus Becher und Tinte validiert werden. Eine Überbehandlung, übermäßige Hitze oder ein instabiler Grundierungsprozess können zu neuen Defekten führen, anstatt den ursprünglichen Defekt zu beheben.
Druckprozess für Plastikbecher: Acht kontrollierte Schritte
1. Identifizieren Sie den Pokal
Notieren Sie die bekannten Harz-, Lieferanten-, Chargen- oder Chargeninformationen, den oberen und unteren Durchmesser, die Becherhöhe, die Konizität, die Wandstärke, die Farbe, die Transparenz, die Randstruktur, die Basisstruktur, die Formnähte, die Rippen und den vorgesehenen Druckbereich. Eine bemaßte Zeichnung ist besser als eine Beschreibung wie „Standardbecher mit 16 Unzen“.
2. Definieren Sie den Produktionsauftrag
Geben Sie die erwarteten Auftragsgrößen, die Anzahl der Druckvorlagenversionen, die angestrebten guten Tassen pro Schicht, die Druckabdeckung, die Farbanforderungen, die Weiß- und Lackschichten, die Wechselhäufigkeit, die endgültige Verwendungsumgebung und die Anforderungen an die Haltbarkeit an. Diese Faktoren bestimmen, ob der Prozess maximale Wiederholgeschwindigkeit oder maximale Jobflexibilität benötigt.
3. Reinigen und konditionieren Sie die Oberfläche
Entfernen Sie Staub, Fett, Fingerabdrücke, Kondensation und andere Verunreinigungen durch ein dokumentiertes Verfahren. Halten Sie die Lagerungs- und Druckbedingungen für Becher stabil genug, um unvorhersehbare Kondensation oder Oberflächenveränderungen zu vermeiden.
4. Validieren Sie die Vorbehandlung
Führen Sie den oben beschriebenen kontrollierten Vergleich durch. Wählen Sie die minimal wiederholbare Behandlung aus, die dem vereinbarten Akzeptanzstandard entspricht. „Mehr Behandlung“ ist kein technisches Ziel.
5. Bereiten Sie die Vorrichtung und die Druckposition vor
Installieren Sie den richtigen Dorn, die richtige Vakuumhalterung oder die richtige interne Vorrichtung. Überprüfen Sie den Sitz des Bechers, die Rotationsstabilität, den Rundlauf, den Druckursprung, die Nahtposition, den Randabstand und den Bodenabstand. Dünne Einwegbecher verdienen besondere Aufmerksamkeit, da eine übermäßige Unterstützung den Becher verformen kann, während eine unzureichende Unterstützung eine Bewegung des Bechers ermöglicht.
6. Bereiten Sie das Kunstwerk vor
Überprüfen Sie Bildauflösung, Wickelnaht, Verzerrungskompensation, kleinen Text, Barcode-Lesbarkeit, minimale Linienbreite, weiße Unterlage, selektives Weiß, Lack, transparente Bereiche und Überlappung in Nahtnähe. Bei konischen Pfannen sollte die genehmigte Feile anhand der tatsächlichen Geometrie getestet und nicht nur auf einem Flachbildschirm beurteilt werden.
7. Drucken und aushärten
Dokumentieren Sie den Druckmodus, die Tintenkonfiguration, die Schichtfolge, die Vorbehandlung, die Vorrichtung, die Aushärtungseinstellungen und relevante Umgebungsbedingungen. Bei der Diagnose eines Defekts führt die gleichzeitige Änderung mehrerer Variablen dazu, dass der Wert des Prüfprotokolls zerstört wird.
8. Inspizieren und testen
Überprüfen Sie zunächst Bildposition, Farbe, Weißabdeckung, Nahtqualität, Text und sichtbare Mängel. Führen Sie dann die vereinbarten Haftungs-, Abrieb-, Handhabungs-, Feuchtigkeits-, Temperatur-, Quetsch-, Lagerungs- oder anwendungsspezifischen Tests durch. Ein attraktiver Becher direkt nach dem Druck ist kein Produktionsabnahmetest.
Wie berechnet man die tatsächliche Druckleistung von Plastikbechern?
Die angegebene Maschinengeschwindigkeit ist ein Zykluswert unter einer definierten Konfiguration. Kaufentscheidungen sollten gute Tassen pro Stunde oder pro Schicht verwenden.
Nettogutbecher pro Stunde=theoretische Becher pro Stunde × Ladeeffizienz × Betriebszeit × First-{1}}Ertrag
Angenommen, ein Produktionsmodus hat eine theoretische Rate von 600 Tassen pro Stunde. Wenn die Ladeeffizienz 85 % beträgt, die Betriebszeit während des gemessenen Zeitraums 90 % beträgt und die Ausbeute beim ersten-Durchlauf 95 % beträgt, lautet das geschätzte Ergebnis:
600 × 0,85 × 0,90 × 0.95=ca. 436 gute Tassen pro Stunde.
Diese einfache Rechnung verdeutlicht sofort, warum zwei Maschinen mit der gleichen Schlagzeilengeschwindigkeit unterschiedliche Geschäftsergebnisse erzielen können. Eine Vorrichtung, die langsam lädt, verringert die Ladeeffizienz. Eine häufige Düsenwiederherstellung verringert die Betriebszeit. Eine schlechte Vorbehandlung oder eine instabile Rotation verringern die Ausbeute im ersten Durchgang.
Messen Sie die Ausgabe genau in dem Druckmodus, den Sie verkaufen möchten. Eine starke Weißdeckung, mehrere Tintenschichten, Lack, Modi mit höherer-Qualität, Online-Vorbehandlung und Inspektion können den Produktionszyklus verändern. Ein allgemeiner Hinweis aufBerechnung der Geschwindigkeit des UV-Druckerskann die Diskussion unterstützen, aber die endgültige Kaufkalkulation sollte die Tasse, das Bildmaterial und die Schichtenfolge des geplanten Auftrags berücksichtigen.
Manuelle, automatische Beladung oder eine integrierte Linie?
| Automatisierungsgrad | Am besten bewertet für | Hauptvorteil | Hauptrisiko |
|---|---|---|---|
| Manuell oder halb-automatisch | Gemischte Jobs, geringere Auslastung, häufige Änderungen des Cup{0}}-Formats | Geringere Systemkomplexität und flexible Handhabung | Das Tempo und die Konsistenz des Bedieners können die Leistung einschränken |
| Automatisches Be- und Entladen | Wiederholte Becherformate und anhaltende Produktionsnachfrage | Konsistentere Materialhandhabung | Zuführung und Ausrichtung müssen zur Bechergeometrie passen |
| Integrierte Linie | Hohe Auslastung bei stabilen Prozessanforderungen | Kann Zuführung, Behandlung, Drucken, Aushärten, Entladen und Inspektion verknüpfen | Höhere Investitionen und komplexere Umstellungs- und Wiederherstellungsplanung |
Für Käufer, die eine höhere Automatisierung studieren, aZylinder-UV-Drucker mit mehreren-StationenBietet eine relevante Gerätekategorie zum Vergleich mit manuellen oder Einzelplatz-Workflows. Die Entscheidung sollte auf jährlichen Auftragsdaten und Formatstabilität basieren und nicht auf einer allgemeinen Präferenz für „mehr Automatisierung“.
Kosten der Plastikbecher-Druckmaschine: Berechnen Sie die Stückkosten, nicht nur den Kaufpreis
Es gibt keinen aussagekräftigen Einzelpreis für eine Kunststoffbecher-Druckmaschine, da sich das angegebene System je nach Druckköpfen, Tintenkonfiguration, Becherbereich, Konizitätsfähigkeit, Vorbehandlung, Beladung, Anzahl der Stationen, Vorrichtungen, Aushärtung, Software, Inspektion, Installation, Schulung und Serviceumfang ändern kann.
In vielen Bewertungen sind zunächst drei Kostenbereiche zu untersuchen:
- Die Produktionsarchitektur:Manuelles, automatisches Laden oder eine integrierte Mehrstationslinie können sowohl die Kapitalkosten als auch die Arbeitsannahmen ändern.
- Die Tinten- und Ebenenkonfiguration:CMYK-nur Produktion und CMYK plus starkes Weiß und Lack haben nicht den gleichen Tintenverbrauch oder die gleiche Zykluslogik.
- Werkzeugausstattung und tatsächliche Ausbeute:Vorrichtungen, Becherwechsel, Rüstabfall, Ausschuss und Ausfallzeiten werden oft unterschätzt, weil sie im Gesamtpreis der Maschine keine Rolle spielen.
Ein praktisches Stück-kostenmodell ist:
Kosten pro Gutbecher=Tinte und Vorbehandlung pro Becher + direkte Arbeit pro Gutbecher + jährliche Gerätekosten dividiert durch jährliche Gutausgabe + Umrüst- und Einrichtungsabfall + Wartungs- und Ausfallzeitzuschuss
Berechnen Sie die Tinte nach Möglichkeit anhand des tatsächlichen Bildmaterials und der Ebenenabdeckung. Ein CMYK-Logo mit geringer-Abdeckung sollte nicht zur Schätzung eines Designs mit einer vollständig weißen Unterlage und dichter Farbe verwendet werden. Der Artikel der Website überBerechnung der UV-Druckkostenstellt einen entsprechenden Kostenrahmen bereit; Fügen Sie für Becher die Drehvorrichtung, die Beladungsmethode, die Vorbehandlung, den Becherausschuss und die anwendungsspezifischen Umrüstverluste hinzu.
So vergleichen Sie Inhouse-Druck mit Outsourcing
Verwenden Sie jährliche Auftragsdaten statt des Preises eines ausgelagerten Auftrags. Berechnen Sie zunächst die jährlichen Fixkosten des internen-Systems. Schätzen Sie dann die variablen internen-Kosten pro gute Tasse. Vergleichen Sie diese Zahl mit den Outsourcing-Einkaufskosten pro Tasse.
Ungefähres Break-Jahresvolumen=jährliche feste Betriebskosten ÷ (ausgelagerte Kosten pro Tasse − interne variable Kosten pro gute Tasse)
Diese Formel ist nur dann sinnvoll, wenn die Kostendifferenz positiv ist und die Maschine über genügend Kapazität verfügt, um die erforderliche Jahresmenge zu produzieren. Es sollte auch an Finanzierung, Service, Anlagenvorbereitung, Qualitätsverluste und den Wert kürzerer Vorlaufzeiten angepasst werden, wenn diese Faktoren für das Unternehmen wesentlich sind.
Häufige Druckfehler bei Plastikbechern und was Sie zuerst überprüfen sollten
| Defekt | Wahrscheinliche Ursachen | Erste Kontrollen |
|---|---|---|
| Tinte reibt oder blättert ab | Verschmutzung, unzureichende oder inkonsistente Vorbehandlung, inkompatible Tinte, Aushärtungsprobleme, instabiler Oberflächenzustand | Vergleichen Sie behandelte und unbehandelte Kontrollen; Überprüfen Sie die Reinigung, Behandlung-zu-Druckzeit, Tinte, Aushärtung und Testzeitpunkt |
| Sichtbare Wickelnaht oder Bildabweichung | Falsche Druckvorlagenlänge, Nahtposition, Rotationskalibrierung, Überlappung oder Becherversatz | Überprüfen Sie Umfangsdaten, Dateikompensation, Druckursprung, Rotationswiederholgenauigkeit und Spannvorrichtungsgriff |
| Die Grafik erstreckt sich auf einem konisch zulaufenden Körbchen | Falsche Konizitätskompensation oder sich ändernde Druckgeometrie | Überprüfen Sie den oberen und unteren Durchmesser, die druckbare Länge, die Konizität, die Bildzuordnung und den Druckspalt erneut |
| Streifenbildung oder instabile Details während der Rotation | Becherunrundheit, ovaler Becher, Vorrichtungsbewegung, Düsenzustand oder Rotationsfehler | Drehen Sie einen unbedruckten Becher und messen Sie den sichtbaren Rundlauf, bevor Sie die Farbeinstellungen ändern |
| Der weiße Untergrund ist schwach oder uneben | Weiße-Tintenzirkulation, Düsenzustand, Tintenabgabe, Schichteinstellungen oder übermäßige Variation der Oberflächenposition | Führen Sie eine Düsenprüfung durch, überprüfen Sie die Zirkulation und den Tintenzustand und prüfen Sie dann die Geometrie von Becher-zu-Druckkopf |
| Unscharfe Kanten oder Overspray-ähnliches Aussehen | Zu großer Druckabstand, statische Aufladung, instabile Becherposition oder ungeeignete Druckeinstellungen | Überprüfen Sie den physischen Abstand und die Tassenstabilität, bevor Sie die Auflösung erhöhen oder das Bildmaterial ändern |
| Der Becher verformt sich beim Drucken | Dünne Wand, übermäßige Befestigungskraft, thermische Belastung oder nicht unterstützte Rotation | Überprüfen Sie den Dorn oder die innere Stütze und testen Sie die Pfanne während der gesamten Behandlungs- und Aushärtungssequenz |
Eine breitereReferenz zur Fehlerbehebung bei UV-Druckernkann Betreibern dabei helfen, maschinenseitige Probleme zu untersuchen. Trennen Sie bei Becheranwendungen immer Maschinenfehler von Bechermaterial-, Vorrichtungs- und Vorbehandlungsfehlern. Andernfalls kann es passieren, dass Bediener die Tinten- oder Druckeinstellungen wiederholt ändern, um auszugleichen, dass sich ein Becher während der Drehung physisch bewegt.
Mustertest-Abnahmekriterien vor dem Kauf einer Maschine
Der Abnahmestandard sollte vor der Bestellung der Maschine vereinbart werden. „Das Muster sieht gut aus“ ist für die Akzeptanz von Industrieanlagen zu subjektiv.
Bereiten Sie einen repräsentativen Standardbecher und eine Standard-Grafikdatei vor, die die schwierigen Funktionen enthält, die Ihre tatsächlichen Bestellungen verwenden. Dazu können feiner Text, ein Barcode, ein Vollfarbbild, eine Wickelnaht, eine weiße Unterlage, selektives Weiß und Bereiche mit dichter Tinte gehören. Anschließend legen Sie den Produktionsmodus und den Testablauf fest.
| Annahmeartikel | Was vor dem Test zu definieren ist |
|---|---|
| Tassenspezifikation | Lieferant, Harz (falls bekannt), Charge, Abmessungen, Konizität, Wandzustand, Farbe und Transparenz |
| Kunstwerk | Zugelassene Standarddatei und erforderlicher Druckbereich |
| Produktionsmodus | Auflösung oder Qualitätsmodus, Farbfolge, Weißdeckung, Lack, Vorbehandlung und Lademethode |
| Dauerbetrieb | Vereinbarte Laufdauer oder -menge und Regeln für die geplante Wartung |
| Ertrag im ersten-Durchgang | Wie ein guter Becher und ein Ausschuss klassifiziert werden |
| Farbe | Zugelassene Referenz und, sofern erforderlich, eine vereinbarte Messmethode oder Toleranz |
| Wickelnaht | Akzeptable Lücke, Überlappung oder Ausrichtungsabweichung |
| Feiner Text und Barcode | Mindesttextanforderung und Barcode-Überprüfungsmethode |
| Adhäsion und Abrieb | Testmethode, Konditionierungszeit, ggf. Band- oder Werkzeugspezifikation, Anzahl der Zyklen und Pass/Fail-Regel |
| Handhabung und Umgebung | Nassreiben, Kondensation, Quetschen, Temperatur, Chemikalien oder Lagerungseinwirkung, die für die Anwendung relevant sind |
| Umstellung | Definierte Tassen- oder Bildwechsel sowie die Start- und Endpunkte der Zeitmessung |
| Positionierung wiederholen | Anzahl der wiederholten Ladevorgänge und akzeptable Variation der Bildposition- |
| Stoppen und neu starten | Definierte Leerlaufzeit und zulässiges Wiederherstellungsverfahren, bevor ein akzeptabler Druck fortgesetzt wird |
Testnamen allein reichen nicht aus. Für einen Kreuzschraffur- oder Bandhaftungstest müssen beispielsweise eine vereinbarte Methode, Konditionierungszeit, Materialien und eine Pass/Fail-Regel festgelegt sein. Die Eignung einer bestimmten ASTM-, ISO-, Kunden- oder internen Methode sollte für die Becherkonstruktion und Endverwendung bestätigt werden und nicht für jeden dünnen, flexiblen Kunststoffbecher angenommen werden.
Das gleiche Prinzip gilt für Anwendungen mit Lebensmittelkontakt-. Der Aufdruck auf der Außenseite eines Bechers allein beweist nicht, dass er dem vorgesehenen Markt oder der Endverwendung entspricht. Tintenauswahl, Migrationsrisiko, Becherkonstruktion, Druckort, Aushärtung, Kundenspezifikationen und die geltenden gesetzlichen Rahmenbedingungen müssen von den entsprechenden Materiallieferanten und Compliance-Spezialisten überprüft werden.
Bitten Sie den Lieferanten vor einer Kaufentscheidung, den Testaufbau und die Ergebnisse zu dokumentieren. Der Leitfaden der Website aufTesten der Leistung von UV-Druckernist eine nützliche verwandte Ressource, aber das endgültige Abnahmeprotokoll sollte rund um den eigentlichen Pokal und die eigentliche Aufgabe verfasst sein.
Anwendungsbeispiel: So überprüfen Sie einen konischen oder transparenten Cup-Test
Eine sinnvolle Bewerbungsprüfung beginnt mit den Teilen der Stelle, die am wahrscheinlichsten scheitern. Bei einem konischen transparenten Becher sind diese normalerweise nicht die gleichen wie bei einer geraden undurchsichtigen Flasche. Der Schwerpunkt des Testprotokolls sollte auf Geometrie, Träger, Struktur der weißen-Tinte, Wickelkompensation und Haftung liegen.
Notieren Sie zunächst den oberen Durchmesser, den unteren Durchmesser, die Becherhöhe, die druckbare Länge, die Wandstärke, die Transparenz und das bekannte Harz. Überprüfen Sie anschließend, ob der Becher beim Aufsetzen rund bleibt. Wenn die Tasse oval wird oder der Rand verzerrt ist, bleibt die an dieser Vorrichtung durchgeführte Bildkalibrierung in der Produktion möglicherweise nicht mehr gültig.
Zweitens unterteilen Sie das Kunstwerk in Farb-, Weiß- und Transparentbereiche. Schauen Sie sich den Rand des weißen Untergrunds genau an. Eine weiße Schicht, die über das Farbbild hinausragt, kann einen sichtbaren Lichthof erzeugen. Eine zu kleine weiße Schicht kann am Rand eine schwache Farbe hinterlassen.
Drittens drucken Sie eine Wickelgrafik, die Nahtfehler leicht erkennen lässt. Ein generisches Logo in der Mitte der Pfanne ist ein schlechter Konizitätstest, da es Rotations- oder Kompensationsprobleme verbergen kann. Verwenden Sie Linien, Text oder kontrollierte Bildelemente in der Nähe der beabsichtigten Naht.
Testen Sie abschließend nach der vereinbarten Konditionierungsdauer die Haftung und Handhabung. DerBeispielgalerie für den Druck von Plastikbechernkann zur Überprüfung von Anwendungsbeispielen für Becher verwendet werden, für eine Kaufentscheidung sind jedoch noch dokumentierte Testbedingungen und Akzeptanzkriterien für den eigenen Becher des Käufers erforderlich.
Aktuelle Checkliste für die Auswahl einer Plastikbecher-Druckmaschine
Wenn wir die Kaufentscheidung auf die Themen reduzieren, die die Wahl der Maschine am häufigsten beeinflussen, stehen zunächst fünf Prüfungen an erster Stelle.
1. Beweisen Sie die Bechergeometrie
Reichen Sie Ober- und Unterdurchmesser, Höhe, Konizität, Druckbereich, Rand- und Bodenspiel sowie physische Muster ein. Ein Flaschendrucker, der den Becherdurchmesser akzeptiert, ist nicht automatisch ein geeigneter Becherdrucker. Dünne Wände, Stapelrippen, vertiefte Bereiche und Formnähte können das Design der Vorrichtung verändern.
2. Testen Sie den Tinten- und Oberflächenprozess
Legen Sie fest, ob der Auftrag CMYK, Weiß, Lack oder mehrere Schichten erfordert. Dokumentieren Sie Reinigung, Vorbehandlung, Behandlung-bis-Druckzeit, Aushärtung und die abschließenden Haltbarkeitstests. Bei PP und anderen schwierigen Oberflächen sollte das Vorbehandlungssystem Teil des Anwendungstests sein und kein Zubehör, das nach der Bestellung des Druckers besprochen wird.
3. Messen Sie die gute Ausgabe im Echtdruckmodus
Verwenden Sie das vorgesehene Bildmaterial, die Weißabdeckung, den Qualitätsmodus, die Lademethode und die Vorbehandlung. Erfassen Sie die theoretische Zyklusrate, die Ladeeffizienz, die Betriebszeit und den Ertrag beim ersten Durchgang. Fragen Sie nach guten Tassen pro Stunde oder pro Schicht.
4. Planen Sie den tatsächlichen Wechsel
Definieren Sie einen Wechsel von einem tatsächlichen Tassenformat zu einem anderen. Dazu gehören der Austausch der Vorrichtung, die mechanische Einstellung, die Dateieinrichtung, die Ursprungskalibrierung, die Düsenprüfung und die Zeit bis zur ersten akzeptierten Tasse. Dies ist besonders wichtig für Unternehmen, die eine kundenspezifische Becherdruckmaschine kaufen, um mehrere SKUs zu verarbeiten.
5. Überprüfen Sie Wartung und technischen Support
Überprüfen Sie die tägliche und wöchentliche Wartung, die Zirkulation der weißen{0}}Tinte, die Düsenprüfverfahren, die Druckkopfreinigung, Ersatzteile, Fernunterstützung, Bedienerschulung, Garantiebedingungen, Software-Support und Anwendungstestmöglichkeiten. Ein niedrigerer Kaufpreis gleicht nicht eine instabile Wartung, einen schlechten Zugang zu Ersatzteilen oder eine schwache Anwendungsunterstützung aus, wenn der Drucker als Produktionsausrüstung eingesetzt werden soll.
Häufig gestellte Fragen
F: Wie viele Tassenmuster sollte ich für einen Drucktest einsenden?
A: Senden Sie genügend Tassen zum Testen des Aufbaus, der Vorbehandlungsalternativen, der Druckkalibrierung, der Haltbarkeit, der Wiederholbarkeit und einer kurzen Produktionsauflage. Die genaue Menge hängt davon ab, wie viele Becherchargen, Druckversionen und Prozessvariablen verglichen werden müssen. Für eine ernsthafte Eignungsprüfung reicht es selten aus, ein oder zwei perfekte Pokale einzusenden.
F: Sollte ich Becher aus mehr als einer Produktionscharge testen?
A: Ja, wenn Chargenabweichungen ein realistisches Versorgungsrisiko darstellen. Eine genehmigte Charge beweist lediglich, dass der getestete Prozess bei dieser Charge funktioniert hat. Recycelte Mischungen, Zusatzstoffe, Formtrennungsbedingungen, Lagerungsverunreinigungen und Prozessänderungen des Lieferanten können das spätere Druckverhalten beeinflussen.
F: Woher weiß ich, ob ich eine automatische Druckmaschine für Plastikbecher benötige?
A: Berechnen Sie den jährlichen Bedarf nach Tassenformat und messen Sie, wie stabil die Formate sind. Die automatische Beschickung ist attraktiver, wenn eine kleine Anzahl von Bechergeometrien über einen längeren Zeitraum läuft. Bei geringeren Bestellmengen und häufig wechselnden Becherformaten kann eine manuelle oder halbautomatische Handhabung sinnvoller sein.
F: Kann eine Maschine gerade und konische Körbchen drucken?
A: Nur wenn die unterstützte Geometrie, das Rotationssystem, die Vorrichtung, die Softwarekompensation und die Druckspaltstrategie beide Anwendungen abdecken. Der Lieferant sollte jeden Zielbecher nachweisen und nicht nur einen maximalen Durchmesserbereich angeben.
F: Welche Informationen sollte ich an einen Hersteller einer Plastikbecher-Druckmaschine senden?
A: Senden Sie physische Bechermuster, eine bemaßte Zeichnung, bekannte Harz- und Lieferanteninformationen, Becherfarbe und -transparenz, Druckvorlage, Druckbereich, erwartete Bestellgrößen, angestrebte gute Ausgabe, erforderliche Tintenschichten, endgültige Verwendungsbedingungen und schriftliche Abnahmetests. Diese Eingaben sind nützlicher als die Frage nach der „schnellsten Maschine“ ohne definierten Job.
Abschluss
Die beste Druckmaschine für Plastikbecher ist das System, das wiederholt akzeptable Becher mit der erforderlichen Nettoleistung und den erforderlichen Stückkosten für den echten Becher des Käufers produziert.
Bevor Sie eine endgültige Maschinenempfehlung anfordern, bereiten Sie drei Dinge vor:physische Bechermuster und -abmessungen, repräsentative Druckvorlagen und Anforderungen an die Farbschicht sowie ein schriftliches Produktions- und Haltbarkeitsabnahmeziel.
Dacen kann diese Eingaben verwenden, um die Anwendung zu bewerten und einen geeigneten Testpfad zu identifizieren.Kontaktieren Sie das Team von Dacen Printer, um einen Mustertest für Plastikbecher zu besprechenbevor Sie eine Katalogspezifikation als Produktionsfreigabe behandeln.